Artykuł sponsorowany
Błędy, które ujawniają się dopiero po wykonaniu połączeń włókien światłowodowych
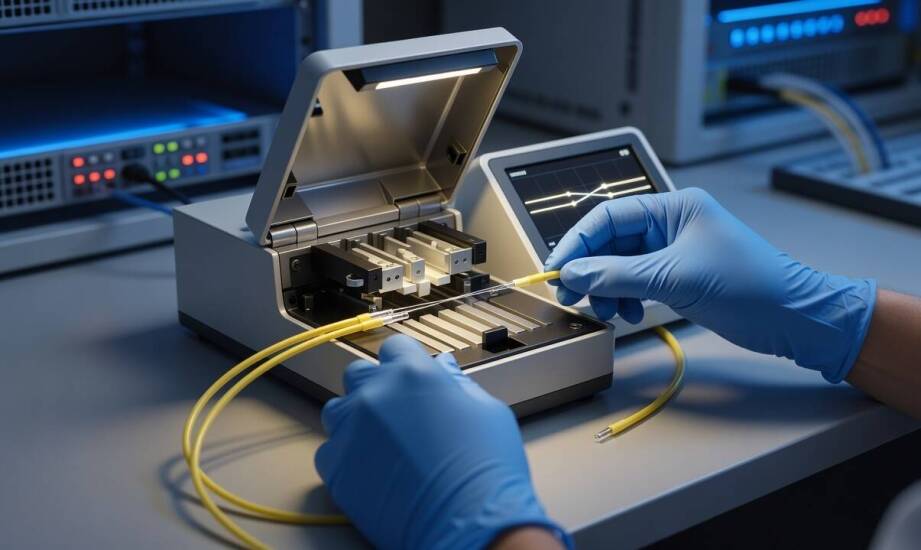
Wykonywane na placu budowy połączenie włókien szklanych bardzo często sprawia wrażenie idealnego, a ekran spawarki pokazuje satysfakcjonująco niskie straty mocy. Problem pojawia się dopiero po upływie kilku tygodni lub nawet miesięcy, gdy sieć wchodzi w fazę normalnego obciążenia. Wtedy nagle użytkownicy odnotowują spadek jakości sygnału, a pomiary wykazują niestabilność toru transmisyjnego. Takie opóźnione awarie rzadko wynikają z uszkodzeń samej maszyny spajającej. Najczęściej są one efektem niewidocznych gołym okiem błędów ludzkich popełnionych jeszcze przed umieszczeniem włókien w urządzeniu. Niewłaściwe nawyki instalatorów ujawniają się dopiero pod wpływem naturalnych procesów starzeniowych, zmian temperatury otoczenia lub drobnych obciążeń mechanicznych.
Przeczytaj również: Dlaczego konstrukcja pompy próżniowej decyduje o tempie zużycia i obsłudze w przemyśle
Błędy przygotowania włókna przed wykonaniem spawu
Proces przygotowania materiału zaczyna się od usunięcia zewnętrznych powłok ochronnych przy pomocy dedykowanego strippera. Narzędzie to musi być idealnie skalibrowane, aby zdjęło warstwę akrylu bez zarysowania szklanego rdzenia. Zbyt mocny docisk lub użycie wyszczerbionego ostrza pozostawia na powierzchni szkła mikropęknięcia niewidoczne bez powiększenia. Z czasem te drobne skazy powiększają się, co w konsekwencji powoduje drastyczny wzrost strat mocy na osłabionym połączeniu.
Przeczytaj również: Zastosowanie napinacza do taśmy stalowej w różnych branżach przemysłowych
Profesjonalne łączenie światłowodów wymaga rygorystycznego przestrzegania kolejności czyszczenia. Przetarcie włókna alkoholem izopropylowym i bezpyłową chusteczką musi nastąpić bezpośrednio przed ucięciem końcówki. Odwrócenie tego procesu powoduje naniesienie mikrozabrudzeń na świeżo przygotowane czoło włókna. Drobiny kurzu lub resztki akrylu wtopione w szkło podczas wyładowania łukowego tworzą w strukturze spawu pęcherzyki powietrza i wtrącenia.
Przeczytaj również: Jakie są najczęstsze błędy w projektowaniu sieci komputerowych i jak ich unikać?
Następny etap to skracanie włókna obcinarką, zwaną potocznie cleaverem. Cięcie powinno być wykonane możliwie prostopadle, z minimalnym odchyleniem od kąta prostego, ponieważ tolerancja zależy od wymagań konkretnego projektu. Zużyte lub źle wyregulowane ostrze nie przecina włókna czysto, lecz je miażdży. Skutkuje to powstaniem nierównego czoła pełnego odprysków. Pośpiech podczas tej operacji sprawia, że instalator ignoruje drobne defekty widoczne na monitorze spawarki. Urządzenie zdoła połączyć takie włókna, ale naprężenia wewnętrzne w szkle doprowadzą do pęknięcia przy wystąpieniu pierwszych zauważalnych wibracji.
Termiczne i mechaniczne czynniki osłabiające połączenie
Sam moment stopienia dwóch szklanych rdzeni stanowi centralny etap pracy, ale jego fizyczne zabezpieczenie decyduje o wieloletniej przydatności toru. Świeży spaw osłania się specjalną rurką termokurczliwą z prętem usztywniającym. Niewłaściwe ułożenie włókna wewnątrz rurki lub nierównomierne wygrzanie osłony w piecyku prowadzi do powstania niebezpiecznych naprężeń mikrozgięciowych. Zbyt wysoka temperatura kurczenia deformuje plastik, który następnie dociska szkło z nierówną siłą, degradując z czasem parametry przesyłu.
Ogromny wpływ na żywotność ma również sposób ułożenia zapasu kabla w mufie lub przełącznicy. Przekroczenie dopuszczalnego promienia gięcia albo siłowe dopychanie kaset światłowodowych przenosi naprężenia wzdłużne bezpośrednio na miejsce splotu. Nawet najlepiej wykonany spaw ulegnie rozerwaniu, jeśli kable będą poddawane ciągłemu naciągowi. Takie błędy montażowe dają o sobie znać przeważnie jesienią lub zimą, gdy materiały kurczą się pod wpływem spadających temperatur.
Doświadczenie techniczne zgromadzone przez firmę ASTEL dowodzi, że optyczna ocena połączenia na ekranie maszyny to zaledwie ułamek kontroli jakości. Podstawą weryfikacji pozostają pomiary reflektometryczne OTDR wykonywane na gotowych liniach. Reflektometr pozwala precyzyjnie zlokalizować miejsca podwyższonych strat mocy. Branża często przyjmuje tłumienie rzędu 0,3 dB na pojedynczym spawie jako orientacyjny limit, jednak ostateczne wartości graniczne zależą od obowiązującego w danym projekcie standardu sieciowego i wymagań operatora.
Wieloletnia stabilność toru optycznego zależy bezpośrednio od rygorystycznego przestrzegania procedur na każdym z wymienionych etapów. Najdroższa spawarka na rynku nie zrekompensuje brudnego czoła włókna, wyszczerbionego noża obcinarki ani źle ułożonej osłonki termokurczliwej. Wszystkie te drobne uchybienia kumulują się, tworząc zagrożenie wewnątrz budowanej infrastruktury telekomunikacyjnej.
Eliminacja opóźnionych awarii wymaga traktowania procesu przygotowania szkła i jego zabezpieczenia z taką samą powagą, co samego momentu spajania. Tylko precyzyjne operowanie narzędziami, zachowanie laboratoryjnej czystości oraz poprawne wykonanie pomiarów kontrolnych zabezpiecza sieć przed kosztownymi usterkami. Budowa niezawodnej infrastruktury opiera się na unikaniu skrótów, które pozornie przyspieszają pracę, ale w perspektywie kolejnych miesięcy całkowicie niszczą efekt końcowy.
Kategorie artykułów
Polecane artykuły

Jakie są zalety i wady uprawy truskawek na agrowłókninie w porównaniu do tradycyjnych metod?

Zastosowanie napinacza do taśmy stalowej w różnych branżach przemysłowych

Najczęstsze wyzwania związane z użytkowaniem nalewarek do mleka
